เปรียบเทียบ CNC การตัดเหล็ก 2 แบบ : ตัดเลเซอร์ vs ตัดแก๊สต่างกันอย่างไร? เลือกแบบไหนให้คุ้มค่า

เปรียบเทียบ CNC การตัดเหล็ก 2 แบบ : ตัดเลเซอร์ vs ตัดแก๊สต่างกันอย่างไร? เลือกแบบไหนให้คุ้มค่า
ตัดเหล็ก cnc ตัดแก๊ส ตัดเลเซอร์ 2

เช็คราคาเหล็ก วันนี้

โทร. 02-287-4097 / 090-456-1183 (มือถือ)
Line : PNRLOHAKIT

รับ ตัด เจาะรู เหล็กเพลท ตามแบบด้วยระบบ CNC

  • บริการสั่งตัด เจาะรู เหล็กเพลทตัดรูปแบบต่างๆ 
  • บริการตัดแบบเลเซอร์ และ แบบแก๊ส
  • ไม่มีขั้นต่ำในการสั่งตัด
  • มีความแม่นยำสูง ด้วยระบบ CNC ควบคุมด้วยระบบคอมพิวเตอร์

สั่งซื้อเหล็ก มาตรฐาน มอก.  เช็คราคาล่าสุดของเหล็ก มอก. ได้ที่ พรณรงค์ โลหะกิจ

การตัดเหล็กด้วยระบบ CNC คืออะไร

การตัดเหล็กด้วยระบบ CNC คือ การใช้ระบบคอมพิวเตอร์ควบคุมเครื่องจักรให้อัตโนมัติ เพื่อตัดแผ่นหรือชิ้นงานเหล็กให้ได้รูปทรงตามที่ต้องการด้วยความแม่นยำสูง  การเลือก “วิธีตัดเหล็ก“ ให้เหมาะสมกับประเภทงาน ถือเป็นหัวใจสำคัญที่กำหนดทั้งคุณภาพชิ้นงาน ต้นทุนผลิต และระยะเวลาทำงาน การตัดเหล็กยุคใหม่ที่ได้รับความนิยมอย่างมากมีอยู่ 2 ระบบหลัก คือ การตัดด้วยเลเซอร์ (Laser Cutting ) และ การตัดด้วยแก๊ส (Gas Cutting) ซึ่งมีหลักการทำงาน ผลลัพธ์ และงบประมาณที่แตกต่างกันอย่างชัดเจน

บทความนี้สรุปข้อแตกต่างเชิงลึก พร้อมวิธีเลือกใช้ให้เหมาะกับสเปกงานของคุณ เพื่อความคุ้มค่าสูงสุดในการผลิต

ทำความรู้จักเทคโนโลยีการตัดเหล็กแต่ละประเภท
ตัดเหล็ก cnc ตัดแก๊ส ตัดเลเซอร์ 2

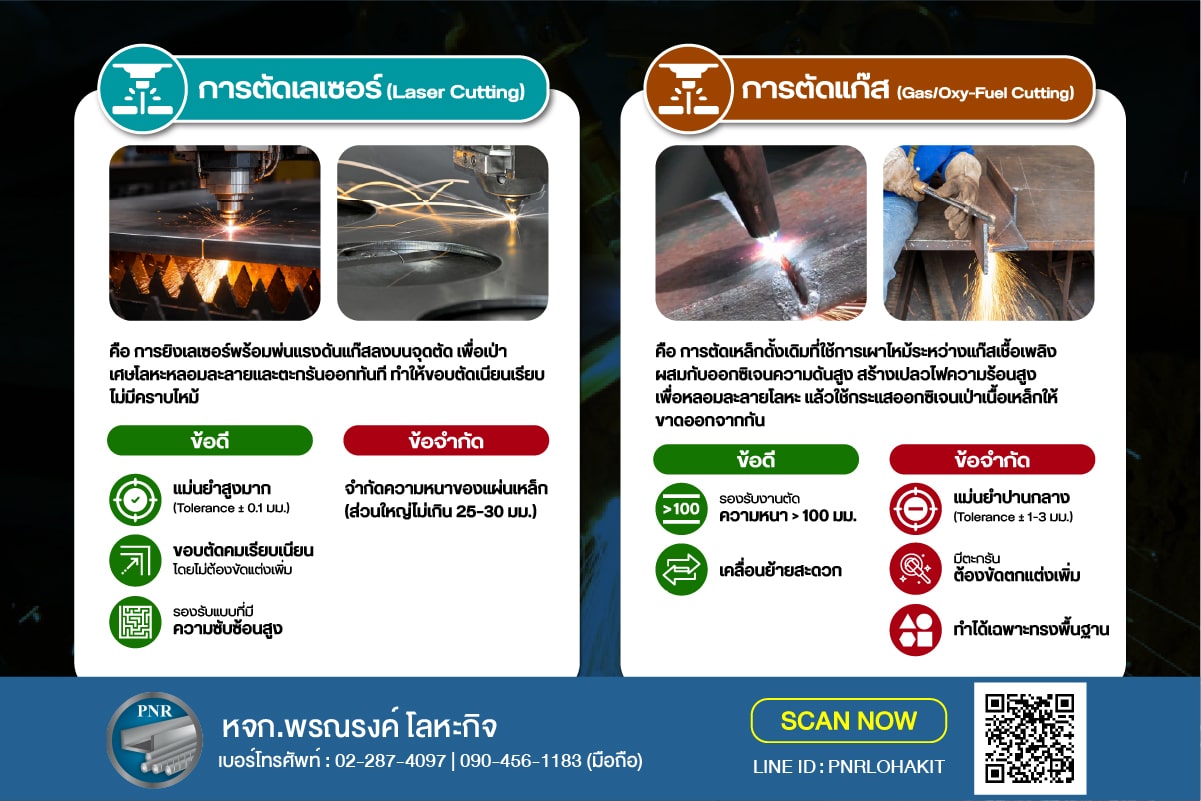
การตัดเลเซอร์ (Laser Cutting)

กระบวนการตัดวัสดุด้วยการโฟกัสลำแสงเลเซอร์พลังงานสูง (เช่น Fiber Laser หรือ CO₂ Laser) ลงบนจุดเดียวเพื่อหลอมละลายวัสดุ โดยแบ่งกระบวนการเลเซอร์ออกเป็น 2 รูปแบบหลัก:

  • การตัดเลเซอร์แบบธรรมดา: ยิงลำแสงเลเซอร์ตัดวัสดุโดยไม่ใช้แก๊สช่วยเป่า เหมาะสำหรับวัสดุที่ไม่ใช่โลหะ เช่น อะคริลิก ไม้ หรือพลาสติก นิยมใช้ในงาน DIY งานตัดลวดลายกราฟิก และงานโมเดลต้นแบบ
  • การตัดเลเซอร์แบบใช้แก๊ส: ยิงเลเซอร์พร้อมพ่นแรงดันแก๊สลงบนจุดตัดเพื่อเป่าเศษโลหะหลอมละลายและตะกรันออกทันที ทำให้ขอบตัดเนียนเรียบ ไม่มีคราบไหม้

ข้อดี-ข้อจำกัด การตัดด้วยเลเซอร์

  • ข้อดี: ความแม่นยำสูงมาก (Tolerance อยู่ที่ประมาณ ±0.1 มม.) ขอบตัดคมเรียบเนียนโดยไม่ต้องขัดแต่งเพิ่ม รองรับแบบที่มีความซับซ้อนสูง และไม่สัมผัสชิ้นงานโดยตรง จึงไม่ทำให้แผ่นโลหะเสียรูป
  • ข้อจำกัด: เงินลงทุนเครื่องจักรสูง จำกัดความหนาของโลหะ (ส่วนใหญ่ไม่เกิน 25–30 มม.) และกินพลังงานไฟฟ้าสูง
ตัดเหล็ก cnc ตัดแก๊ส ตัดเลเซอร์ 2

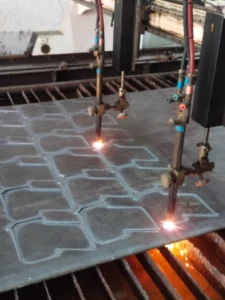
การตัดแก๊ส (Gas/Oxy-Fuel Cutting) 

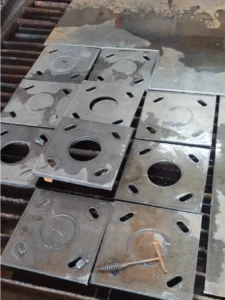
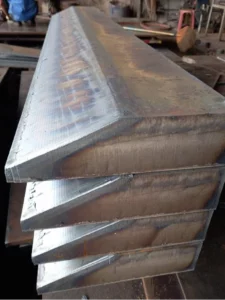
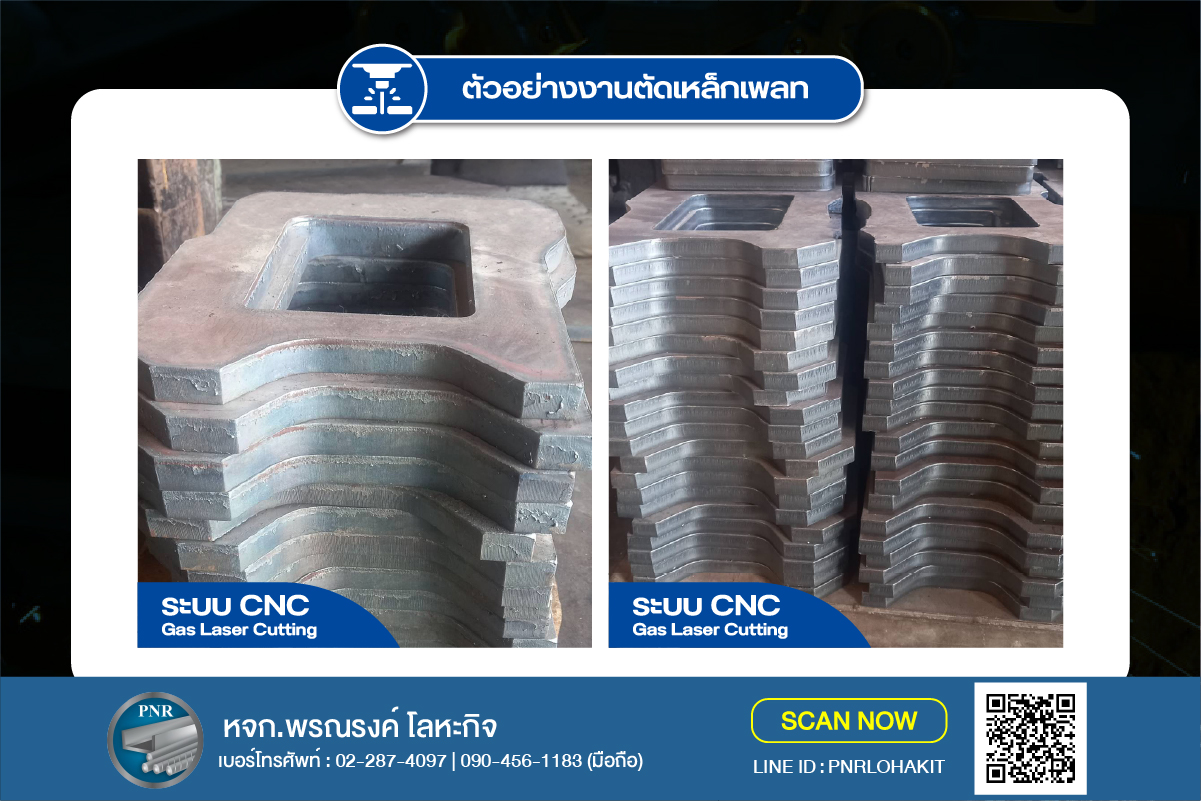
เทคโนโลยีการตัดเหล็กดั้งเดิมที่ใช้การเผาไหม้ระหว่างแก๊สเชื้อเพลิง (เช่น อะเซทิลีน หรือโพรเพน) ผสมกับออกซิเจนความดันสูง สร้างเปลวไฟความร้อนสูงเพื่อหลอมละลายโลหะ แล้วใช้กระแสออกซิเจนเป่าเนื้อเหล็กให้ขาดออกจากกัน สามารถรองรับงานตัดเหล็กที่ความหนา 100 มม.

ข้อดี-ข้อจำกัด การตัดด้วยแก๊ส (Gas Cutting)

  • ข้อดี: ต้นทุนเครื่องมือต่ำมาก เคลื่อนย้ายไปทำงานหน้างาน (Field Work) ได้สะดวก และเป็นทางเลือกที่ดีที่สุดในการตัดเหล็กแผ่นหนา (สามารถตัดเหล็กหนาเกิน 100 มม. ได้สบาย)
  • ข้อจำกัด: ความแม่นยำต่ำกว่า (ประมาณ ±1–3 มม.) เกิดขอบหยาบและตะกรันเหล็กที่ต้องนำไปเจียรขัดต่อ และใช้ได้เฉพาะเหล็กคาร์บอนเท่านั้น (ไม่สามารถตัดสแตนเลสหรืออลูมิเนียมได้)
ตัดเหล็ก cnc ตัดแก๊ส ตัดเลเซอร์ 2

เจาะลึกความต่าง: เลเซอร์แบบมีแก๊ส VS เลเซอร์แบบธรรมดา

แม้จะเป็นการตัดด้วยเลเซอร์เหมือนกัน แต่การใส่แก๊สช่วยตัด (Gas Assist) ส่งผลต่อประสิทธิภาพในการทำงานอย่างมหาศาล โดยมีความแตกต่างหลัก 3 ด้าน ดังนี้:

1) คุณภาพของรอยตัด (Cut Quality)

  • แบบธรรมดา: เหมาะกับวัสดุบาง แต่หากนำไปตัดวัสดุที่หนาหรือแข็ง ความเร็วในการตัดจะลดลงมาก ต้องใช้พลังงานสูงขึ้น ทำให้ใช้เวลาทำงานนานขึ้น และขอบรอยตัดอาจมีความหยาบ ไม่เรียบเนียน
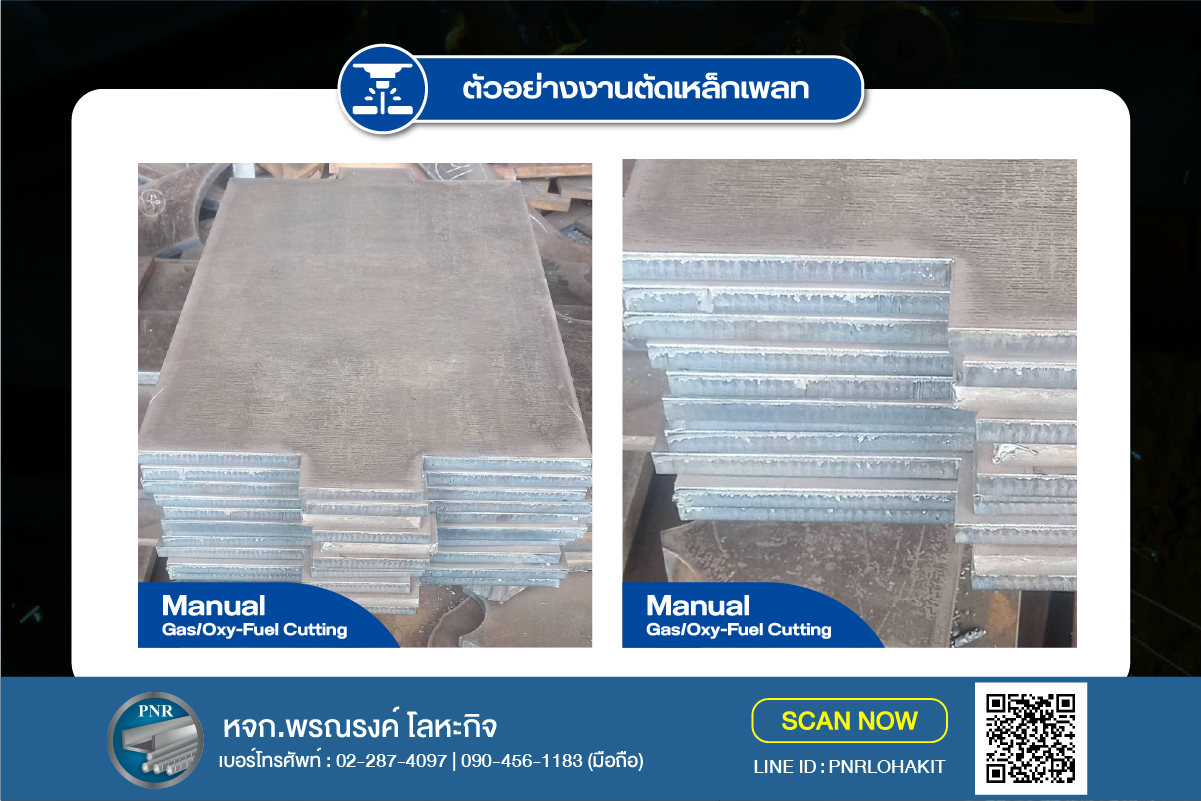
  • แบบมีแก๊ส: แรงดันแก๊ส (เช่น ไนโตรเจนหรือออกซิเจน) จะถูกพ่นออกมาพร้อมเลเซอร์เพื่อเป่าเศษวัสดุหลอมละลายออกจากรอยตัดทันที ส่งผลให้ขอบตัดมีความเรียบเนียน สะอาด คมชัด และไม่ทิ้งคราบไหม้

2) ความเหมาะสมของวัสดุ (Material Compatibility)

  • แบบธรรมดา: เหมาะกับวัสดุอโลหะหรือแผ่นบาง เช่น ไม้อัด อะคริลิก ผ้า หรือพลาสติก เนื่องจากไม่ต้องใช้พลังงานสูง และชิ้นงานไม่ได้ต้องการขอบตัดที่สมบูรณ์แบบระดับอุตสาหกรรม
  • แบบมีแก๊ส: ออกแบบมาเพื่อการตัดโลหะโดยเฉพาะ เช่น สแตนเลส เหล็ก อลูมิเนียม หรือวัสดุที่มีความหนามากกว่า 3 มม. ขึ้นไป แก๊สจะช่วยเพิ่มความเร็วในการตัด และป้องกันการเกิดคราบออกไซด์บริเวณขอบตัด

3) ต้นทุนและความคุ้มค่าในการใช้งาน (Cost & Worthiness)

  • แบบธรรมดา: ใช้ต้นทุนการเริ่มต้นและการดำเนินงานต่ำกว่า ไม่ต้องติดตั้งระบบแก๊สเพิ่มเติม เหมาะกับผู้เริ่มต้น ธุรกิจขนาดเล็ก งาน DIY หรืองานผลิตของตกแต่งทั่วไป
  • แบบมีแก๊ส: มีค่าใช้จ่ายเพิ่มเติมในส่วนของระบบแก๊สและการบำรุงรักษา แต่ให้คุณภาพชิ้นงานสูงระดับมืออาชีพ เหมาะกับงานโรงงานหรืออุตสาหกรรมที่ต้องการงานตัดแม่นยำสูง นำชิ้นงานไปประกอบหรือใช้งานต่อได้ทันทีหลังตัด

ตารางสรุปความแตกต่าง: การตัดเลเซอร์ vs Oxy-การตัดแก๊ส

เปรียบเทียบการตัดเลเซอร์ vs ตัดแก๊ส  
หัวข้อการเปรียบเทียบ การตัดเลเซอร์
(Laser Cutting)
การตัดแก๊ส
(Oxy-Fuel Cutting)
ความแม่นยำ (Tolerance) สูงมาก (±0.1 มม.) ปานกลาง–ต่ำ (±1–3 มม.)
คุณภาพขอบตัด คม เรียบเนียน ไร้คราบไหม้ หยาบ มีตะกรัน ต้องขัดตกแต่งเพิ่ม
ความหนาสูงสุดที่รองรับ ปานกลาง (25–30 มม.) หนามาก (มากกว่า 100 มม.)
ความเร็วในการทำงาน เร็วมาก ปานกลาง
วัสดุที่รองรับ เหล็ก, สแตนเลส, อลูมิเนียม, ไม้, อะคริลิก เฉพาะเหล็กคาร์บอน (Carbon Steel)
ต้นทุนเครื่องจักรและการลงทุน สูง ต่ำ
ความเหมาะสมกับงานซับซ้อน ดีเยี่ยม รองรับงานลวดลายละเอียด จำกัด ทำได้เฉพาะทรงพื้นฐาน
 

สรุปแนวทางการเลือกใช้งานให้คุ้มค่า

  • เลือกใช้ “การตัดเลเซอร์แบบธรรมดา“: เมื่อต้องการตัดวัสดุอโลหะ เช่น ไม้ อะคริลิก แผ่นพลาสติกบาง หรืองาน DIY เน้นประหยัดต้นทุนเครื่องจักรและระบบแก๊ส
  • เลือกใช้ “การตัดเลเซอร์แบบมีแก๊ส“: เมื่อต้องการตัดชิ้นงานโลหะ เช่น สแตนเลส อลูมิเนียม หรือแผ่นเหล็ก ที่เน้นความแม่นยำสูง รอยตัดสะอาดเนียนเรียบ ไม่มีคราบไหม้ พร้อมนำไปประกอบใช้งานต่อได้ทันที
  • เลือกใช้ “การตัดแก๊ส (Gas/Oxy-Fuel Cutting)”: เมื่อเป็นงานตัดเหล็กโครงสร้างขนาดใหญ่ งานก่อสร้าง หรือแผ่นเหล็กคาร์บอนที่มีความหนามาก (เกิน 25–100 มม.) ซึ่งไม่เน้นความละเอียดของขอบตัด และต้องการควบคุมงบประมาณค่าเครื่องมือให้ต่ำที่สุด

ตัด เจาะรู เหล็กเพลทตามแบบ ตัดแก๊ส-ตัดเลเซอร์

การตัดเหล็กด้วยเลเซอร์กับ การตัดด้วยแก๊สมีความแตกต่างกันอย่างไร?

การตัดเลเซอร์ใช้ลำแสงพลังงานสูงหลอมละลายเนื้อโลหะ ให้ความแม่นยำสูง รอยตัดเรียบเนียน ตัดได้ทั้งเหล็ก สแตนเลส และอลูมิเนียม ส่วนการตัดแก๊สเป็นการเผาไหม้ระหว่างแก๊สเชื้อเพลิงกับออกซิเจน เหมาะสำหรับงานตัดเหล็กคาร์บอนที่มีความหนามาก โดยมีต้นทุนเครื่องมือต่ำกว่า แต่รอยตัดจะมีความหยาบและต้องขัดตกแต่งเพิ่ม

งานประเภทใดบ้างที่เหมาะกับการตัดด้วยเลเซอร์?

เหมาะกับงานที่ต้องการความแม่นยำสูงระดับอุตสาหกรรม (Tolerance ±0.1 มม.) งานที่มีลวดลายซับซ้อน งานชิ้นส่วนเครื่องจักร อะไหล่ยานยนต์ หรืองานที่ต้องการนำชิ้นงานไปประกอบต่อทันทีโดยไม่ต้องขัดแต่งขอบเพิ่มเติม

หากต้องการตัดเหล็กแผ่นที่มีความหนามากกว่า 30 มม. ควรเลือกใช้วิธีใด?

ควรเลือกใช้ การตัดแก๊ส (Oxy-Fuel Cutting) เนื่องจากระบบเลเซอร์ส่วนใหญ่จำกัดความหนาไว้ที่ไม่เกิน 25–30 มม. ในขณะที่การตัดแก๊สสามารถรองรับการตัดเหล็กคาร์บอนแผ่นหนาเกิน 100 มม. ได้ดีกว่า

บริการรับตัด เจาะรู เพลทเหล็ก ตามแบบและสเปกที่ต้องการ ด้วยระบบตัดเลเซอร์และตัดแก๊ส

บริการรับตัดเพลทเหล็ก ตามแบบและสเปกที่ต้องการ ด้วยระบบตัดเลเซอร์และตัดแก๊สมาตรฐานสูง ชิ้นงานแม่นยำ รอยตัดคมสวย ได้มาตรฐาน มอก. พร้อมบริการตัดตามขนาดและจัดส่งทั่วประเทศ เช็คราคาตัดเพลทเหล็กล่าสุดได้ที่ หจก.พรณรงค์ โลหะกิจ

สั่งซื้อเหล็ก มาตรฐาน มอก.  เช็คราคาล่าสุดของเหล็ก มอก. ได้ที่ พรณรงค์ โลหะกิจ

ติดต่อเรา/เช็คราคาเหล็ก


หมวดหมู่ : เหล็กแผ่น
เหล็กกล่องไซส์พิเศษ
จำหน่ายเหล็กกล่องขนาดพิเศษ มอก. 107-2566 65x65 , 65 x 35 , 90 x 90 ราคาส่งตรงจากโรงงาน มีทั้งเหล็กกล่องสี่เหลี่ยมและแป๊บ...
ตัดเหล็ก cnc ตัดแก๊ส ตัดเลเซอร์ 2
ทำความเข้าใจการตัดเหล็ก CNC เปรียบเทียบการตัดเลเซอร์ vs ตัดแก๊ส เจาะลึกความแม่นยำ วัสดุที่รองรับ และวิธีเลือกใช้ให้คุ้มค...
ฟุตติ้ง เหล็กปลอกผูกสำเร็จ 9
เหล็กผูกสำเร็จ เหล็กปลอก และฟุตติ้งสำเร็จรูป ช่วยลดเวลาทำงาน 50% ลดค่าแรง คุมสเปกแม่นยำ บอกลาปัญหาดัดเหล็กช้าและเศษเหล็ก...
เพลาหกเหลี่ยม 6
เจาะลึกเหล็กเพลาหกเหลี่ยม มอก. 864-2532 คุณสมบัติเด่นเกรด SS400 ความแม่นยำสูง ยึดจับแน่น ไม่ลื่น เหมาะกับงานกลึง ชิ้นส่ว...
ท่อร้อยสายไฟ VS ท่อคาดสี
ทำไมห้ามใช้ท่อเหล็กคาดสี (ท่อประปา) แทนท่อร้อยสายไฟ EMT, IMC, RSC? เจาะลึก 3 เหตุผลสำคัญ ทั้งผิวท่อไม่เรียบทำสายไฟเสียหา...
คอนกรีตเสริมเหล็ก และ เหล็กปลอก
รู้จักคอนกรีตเสริมเหล็ก (ค.ส.ล.) หลักการทำงาน ส่วนประกอบ คุณสมบัติเด่น ข้อดี-ข้อจำกัด พร้อมบทบาทสำคัญของเหล็กปลอกในการรั...